Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu Province


Ang 309S stainless steel ay ang low-carbon na bersyon ng grade 309, isang austenitic chromium-nickel alloy na may 22.0–24.0% chromium at 12.0–15.0% nickel. Itinalagang UNS S30908 sa United States at 1.4833 sa European system, ito ay tinukoy pangunahin para sa mga bahaging gumagana sa oxidizing atmospheres sa mga temperatura hanggang sa humigit-kumulang 1000 °C sa patuloy na serbisyo.
Ang pagtukoy sa limitasyon sa pagtutukoy ay carbon: Ang 309S ay nilimitahan sa 0.08% C, habang ang tuwid na 309 ay nagbibigay ng hanggang 0.20%. Pinipigilan ng mababang carbon ang pag-ulan ng chromium carbide sa mga hangganan ng butil kapag hinangin o hinahawakan ang materyal sa hanay na 430–900 °C, kaya mas pinipili ang 309S para sa mga welded fabrication at thermally cycled na kagamitan.
Huwag malito ang anyo ng produkto sa grado. Ang 309S ay isang wrought specification na ginagamit para sa sheet, plate, bar, at pipe. Kapag ang parehong Cr-Ni alloy na pamilya ay kailangan para sa isang bahagi ng cast gaya ng furnace roller, kiln plate, o heat-treatment fixture, ang mga foundry ay gumagana upang mag-cast ng mga grado gaya ng ASTM A297 Grade HH kaysa sa wrought 309S specification.
Kemikal na Komposisyon ng 309S (UNS S30908)
Ang chemistry ng 309S ay itinakda ng mga pamantayan tulad ng ASTM A240 at katumbas na mga pagtutukoy sa Europa; bawat mataas na temperatura na ari-arian ay sumusunod mula sa balanse sa ibaba.
| Elemento | 309S (S30908) | Bakit ito mahalaga |
|---|---|---|
| Carbon (C) | 0.08 max | Nililimitahan ang pag-ulan ng carbide sa hangganan ng butil |
| Chromium (Cr) | 22.0–24.0 | Bumubuo ng proteksiyon na sukat ng Cr2O3 laban sa oksihenasyon |
| Nikel (Ni) | 12.0–15.0 | Pinapatatag ang austenite at pinapanatili ang lakas sa temperatura |
| Manganese (Mn) | 2.00 max | Deoxidation at maliit na kontribusyon ng austenite |
| Silicon (Si) | 1.00 max | Nagpapabuti ng oxidation at carburization resistance |
| Posporus (P) | 0.045 max | Ang natitirang elemento ay kinokontrol para sa ductility |
| Sulfur (S) | 0.030 max | Ang natitirang elemento ay kinokontrol para sa mainit na kakayahang magamit |
Kung ikukumpara sa mas mataas na-alloy na 310S (24–26% Cr, 19–22% Ni), nag-aalok ang 309S ng mas mababang halagang base habang naghahatid pa rin ng praktikal na paglaban sa oksihenasyon sa paligid ng 1000 °C. Ang sobrang nickel sa 310S ay bumibili ng nakikitang margin sa lakas ng creep at paglaban sa matinding thermal cycling, kaya naman malamang na palitan ng 310S ang 309S kapag ang operating temperature ay tumaas sa humigit-kumulang 1000 °C.
Mekanikal at Pisikal na Katangian
Sa annealed condition 309S ay malambot, ductile, at non-magnetic; inilalarawan ng mga value sa ibaba ang gawa-gawang kundisyon, hindi ang kondisyon ng hot-service.
| Ari-arian | Annealed na halaga |
|---|---|
| Pinakamababang lakas ng makunat | 515 MPa (75 ksi) |
| Pinakamababang lakas ng ani | 205 MPa (30 ksi) |
| Minimum na pagpahaba | 40% |
| Katigasan | 217 HB maximum, karaniwang 160–180 HB |
| Densidad | 7.98 g/cm³ |
| Modulus ng pagkalastiko | ≈200 GPa |
| Saklaw ng pagkatunaw | ≈1400–1450 °C |
| Mean coefficient ng thermal expansion, 20–100 °C | ≈15 µm/(m·K) |
| Thermal conductivity, 100 °C | ≈15–16 W/(m·K) |
Huwag piliin ang 309S batay sa 515 MPa tensile na minimum nito kung ang temperatura ng serbisyo ay 900 °C. Ang pinapahintulutang stress ay bumaba nang husto sa itaas ng 600 °C, at ang praktikal na limitasyon ay itinakda ng oxidation rate at creep lifespan para sa eksaktong kapal ng seksyon. Kapag nagpadala ka ng RFQ, sabihin ang atmosphere, peak temperature, at load; ang supplier ay maaaring magpasya sa pagitan ng 309S, isang cast HH/HK grade, o isang 310S upgrade.
309S vs. 310S at Cast Heat-Resistant Grades
Ang pinakamalapit na kamag-anak ng cast ng 309S ay ang ASTM A297 Grade HH, isang 25Cr-12Ni na haluang metal na ang nominal na komposisyon ay kabahagi ng humigit-kumulang 96% ng mga elemento nito sa wrought grade ngunit nagdadala ng mas maraming carbon upang bigyan ang mga casting ng mataas na temperatura ng creep strength.
Ang pagkakaibang ito ang pinakakaraniwang pinagmumulan ng kalituhan sa pagkuha. Kung magpapadala ka ng drawing para sa furnace roller at isulat ang "309S" dito, ang casting foundry ay karaniwang magmumungkahi ng HH-type chemistry (24–28% Cr, 11–14% Ni, 0.20–0.50% C), dahil ang low-carbon wrought chemistry ay hindi bubuo ng cast microstructure at section rupture strength na kailangan sa isang makapal na rupture loading strength na kailangan sa isang makapal na rupture load strength. Piliin muna ang form ng produkto: wrought 309S kung saan maaari kang mag-cut, bumuo, at magwelding sheet o pipe; cast A297 grado kung saan ang bahagi ay hugis, mabigat, at load sa temperatura.
| Grade | Form | Carbon | Chromium | Nikel | Karaniwang tungkulin |
|---|---|---|---|---|---|
| 309 / 309S | Wrought sheet, plato, bar, tubo | ≤0.20 / ≤0.08% | 22–24% | 12–15% | Mga gawang liner, duct, welded tube assemblies |
| 310 / 310S | Wrought sheet, plato, bar, tubo | ≤0.25 / ≤0.08% | 24–26% | 19–22% | Mas mataas na temperatura gawa-gawa na mga bahagi |
| HH (A297) | Static o centrifugal casting | 0.20–0.50% | 24–28% | 11–14% | Mga makapal na casting sa paligid ng 1000 °C |
| HK (A297) | Static o centrifugal casting | 0.20–0.60% | 24–28% | 18–22% | Mas mabibigat na casting sa itaas 1000 °C |
Para sa mga bilog na bahagi na nagdadala ng load sa isang furnace, ang centrifugal casting ay karaniwang ang tamang ruta dahil ito ay gumagawa ng isang siksikan, direksyon na solidong istraktura. Ang isang pinagsama at welded 309S pipe ay katanggap-tanggap para sa gas ducting; isang tubo na dapat magkaroon ng sarili nitong timbang sa 1000 °C ay dapat na isang centrifugally cast na produkto na may kontroladong kimika.
 Centrifugally Cast Heat Resistant Stainless Steel Pipe Ginagawa ang pipe na ito sa pamamagitan ng centrifugal casting para sa siksik, direksyon na solidong istraktura, na ginagawa itong angkop para sa mga bahagi ng furnace na nagdadala ng pagkarga sa mataas na temperatura, tulad ng gas ducting at mga tubo na dapat magkaroon ng sariling timbang sa 1000 °C. Tingnan ang Produkto →
Fabrication at Heat Treatment
Ang 309S ay maaaring i-cut, mabuo, makina, at welded sa pamamagitan ng karaniwang austenitic stainless procedures; ang isang kritikal na tuntunin ay upang tapusin ang mainit na pagtatrabaho na may isang buong solusyon na anneal at isang mabilis na cool.
Ang solution annealing ay ginagawa sa 1038–1120 °C na may sapat na hawakan upang matunaw ang chromium carbide, na sinusundan ng water quenching o masiglang paglamig ng hangin. Ang grado ay hindi maaaring tumigas sa pamamagitan ng paggamot sa init; Ang paninigas na natamo sa pamamagitan ng malamig na trabaho ay simpleng pagpapatigas ng trabaho at nawawala sa pagsusubo.
Ang welding ay diretso. Gumamit ng katugmang 309 o 309L na tagapuno, iwasang magpainit maliban sa napakahigpit na mga seksyon, at panatilihing katamtaman ang temperatura ng interpass. Ang 0.08% carbon cap ay lubos na nagpapababa ng chromium carbide precipitation sa heat-affected zone kumpara sa straight 309, kaya naman ang mga weld sa 309S ay maaaring pumasok sa furnace service nang walang hiwalay na post-weld treatment.
Ang parehong pangangatwiran ay umaabot sa mga kabit na nagdadala ng mga workpiece sa pamamagitan ng mga siklo ng paggamot sa init. Ang disenyo ng tray at materyal ng tray ay magkasamang tinutukoy ang pagkakapareho ng temperatura, at ang aming pagsusuri sa pag-optimize ng heat-treatment tray na disenyo ipinapaliwanag ang mga salik sa istruktura na sinusuri ng pandayan bago mag-cast ng tooling. Para sa paulit-ulit na thermal cycling, ang mga cast fixture na may reinforced ribs ay higit sa mga manipis na sheet-metal na bersyon, kaya naman ang karamihan sa mga operator ay lumilipat mula sa welded 309S frameworks patungo sa mga HH-type na basket at tray para sa tuluy-tuloy na mga linya ng heat-treatment.
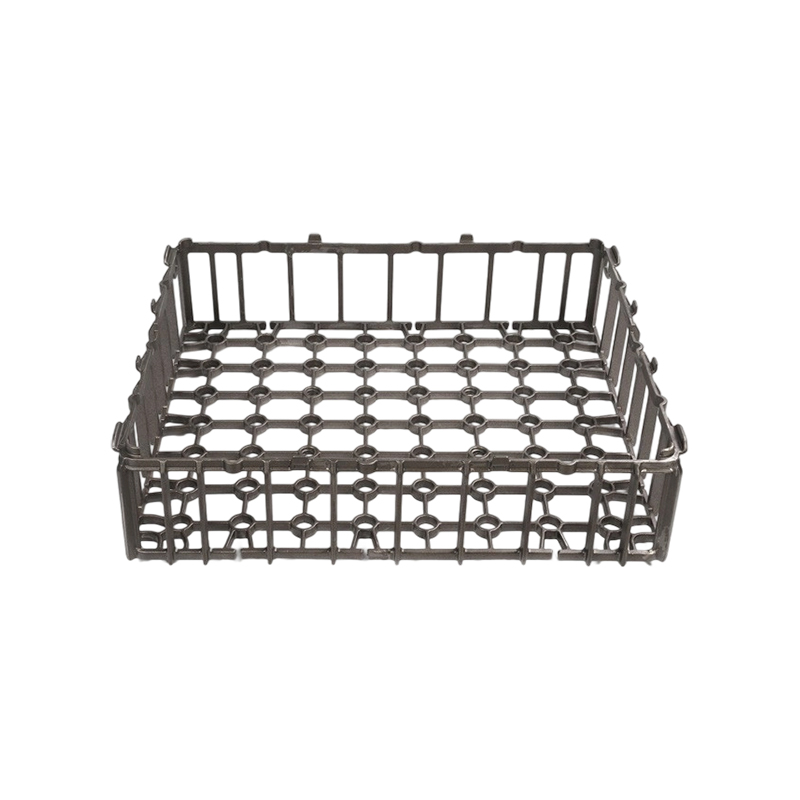
 Stackable Heat Treatment Basket para sa Well-Type Furnace Dinisenyo para sa pag-aayos ng mga bahagi sa panahon ng heat treatment, pinapahusay ng stackable basket na ito ang furnace capacity at airflow, tinitiyak ang pare-parehong pag-init at pare-parehong mga resulta, lalo na angkop para sa tuluy-tuloy na heat-treatment na mga linya kung saan ang mga cast na HH-type na basket ay higit na mahusay sa mga welded sheet-metal na bersyon. Tingnan ang Produkto →
Mga Karaniwang Application na Mataas ang Temperatura
Ang 309S ay ang default na matipid na hindi kinakalawang para sa malinis, nag-o-oxidize na mga atmospheres hanggang sa humigit-kumulang 1000 °C at para sa mga bahagi na maaaring gawin sa pamamagitan ng welding o cold forming.
- Mga kabit para sa heat-treatment: mga tray, basket, retort, at muffle na tumatakbo sa 850–1000 °C.
- Mga panloob na furnace: mga maningning na tubo, burner nozzle, combustion chamber, at refractory anchor.
- Hardware ng tapahan para sa mga rotary kiln: muwebles ng tapahan, mga plato ng proteksyon sa bibig at buntot, at mga sealing strip na lumalaban sa init.
- Waste-to-energy at power equipment: mga bahagi ng boiler, mga seksyon ng air preheater, at sootblower lances.
- Mga bahagi ng planta ng petrochemical: mga thermowell, air manifold, catalyst support grids, at reactor internals.
Dalawang limitasyon ng aplikasyon ang dapat tandaan. Sa sulfur-containing atmospheres sa itaas ng humigit-kumulang 500 °C, ang nickel sa 309S ay vulnerable sa sulfidation, kaya maaaring kailanganin ang ibang alloy family. Sa ilalim ng malakas na thermal cycling na malapit sa 1000 °C, ang isang manipis na wrought liner ay madidistort bago ang isang cast component na may nakadisenyong ribs, kaya naman ang mga furnace roller at mga protection plate para sa mga hurno ay halos palaging na-cast sa halip na gawa-gawa mula sa sheet.
 Heat Resistant Centrifugal Casting Furnace Roller Ang roller na ito ay inengineered mula sa heat-resistant alloys upang makayanan ang mataas na temperatura at rotational stress, na nagbibigay ng maaasahang paggalaw sa mga centrifugal casting furnace. Ang cast design nito na may ribs ay nag-aalok ng mas mahusay na thermal shock resistance kaysa sa manipis na wrought liner, na nagpapahaba ng buhay ng serbisyo sa mga demanding application. Tingnan ang Produkto →
Paano Tukuyin ang Mga Bahagi ng 309S: Mga Pagsasaalang-alang sa Pagkuha
Ang pinakakapaki-pakinabang na hakbang ay ang pagsasabi ng anyo ng produkto at pamantayang namamahala sa bawat RFQ; Ang isang kahilingan para sa isang "309S casting" ay teknikal na hindi maliwanag at gagawa ng hindi maihahambing na mga panipi.
- Tukuyin ang ASTM A240 para sa wrought plate at sheet, ASTM A312 o A358 para sa welded pipe, at ASTM A297 para sa mga casting.
- Hilingin ang aktwal na pagsusuri sa init at i-verify ang mga halaga ng chromium, nickel, at carbon sa mill test certificate.
- Para sa mga casting, kumpirmahin ang charge chemistry, ang ruta ng casting, at ang post-cast heat-treatment procedure na ginagamit ng foundry.
- Ipadala ang duty cycle: peak temperature, atmosphere composition, dwell time, at cyclic frequency.
- Para sa mga kritikal na bahagi na nagdadala ng pagkarga sa itaas ng 900 °C, nangangailangan ng data ng creep-rupture o nakadokumentong kasaysayan ng serbisyo sa halip na mga halaga ng tensile na temperatura ng silid.
Maaaring isalin ng isang supplier na gumagana sa mga wrought fabrication at casting sa parehong Cr-Ni alloy family ang iyong duty cycle sa tamang anyo ng produkto nang walang hula. Ang aming init-lumalaban haluang metal pandayan ay gumawa ng mga grado ng cast na inilalarawan dito para sa mga linya ng kiln, furnace, at heat-treatment at maaaring magrekomenda ng cast chemistry kapag ang wrought 309S component ay hindi ang tamang solusyon para sa load case.
Mga Madalas Itanong tungkol sa 309S
Ano ang pagkakaiba sa pagitan ng 309 at 309S?
Tanging ang limitasyon ng carbon. 309 ay nagbibigay-daan sa 0.20% max carbon; Ang 309S ay nilimitahan sa 0.08%. Ang mas mababang carbon ay naghihigpit sa chromium carbide precipitation sa panahon ng welding at serbisyo sa hanay na 430–900 °C, kaya naman mas pinipili ang 309S para sa welded at thermally cycled na kagamitan.
Maaari bang gamitin ang 309S para sa mga casting?
Ang 309S ay pormal na isang wrought designation. Para sa mga bahagi ng cast, ginagamit ng mga foundry ang mga marka ng ASTM A297 na may parehong Cr-Ni base, kadalasang Grade HH (25Cr-12Ni na may 0.20–0.50% C) sa paligid ng 1000 °C. Kung magsusumite ka ng drawing na "309S casting", asahan na ang pandayan ay magmumungkahi ng HH-type na chemistry at ipaliwanag ang pagpapalit.
Alin ang mas mahusay sa mataas na temperatura: 309S o 310S?
310S. Ang mas mataas na chromium nito (24–26%) at nickel (19–22%) ay nagbibigay ng mas matatag na sukat ng oxide at mas mahusay na lakas ng creep, kaya tinukoy ito sa itaas ng humigit-kumulang 1000 °C o sa ilalim ng matinding thermal cycling. Ang 309S ay nananatiling napiling halaga sa malinis na hanging nag-o-oxidize sa loob ng rating nito.
Kailangan bang i-annealed ang 309S pagkatapos ng welding?
Para sa karamihan ng serbisyong may mataas na temperatura, hindi. Ang mababang nilalaman ng carbon ay nagpapanatili sa lugar na apektado ng init mula sa pagiging sensitibo. Kung ang weldment ay nakaharap din sa aqueous corrosive media, maaaring tukuyin ang isang full solution anneal sa 1038–1120 °C na sinusundan ng mabilis na paglamig.
Magnetic ba ang 309S?
Sa annealed na kondisyon ito ay mahalagang non-magnetic, tulad ng inaasahan para sa isang austenitic grade. Ang malamig na trabaho ay maaaring magdulot ng bahagyang magnetism, ngunit ito ay bihirang makabuluhan para sa furnace at kiln application.